x
H e a d c n c
助理
HEAD 水刀
工业水刀管材切割设备制造商

Pipe cutting machine

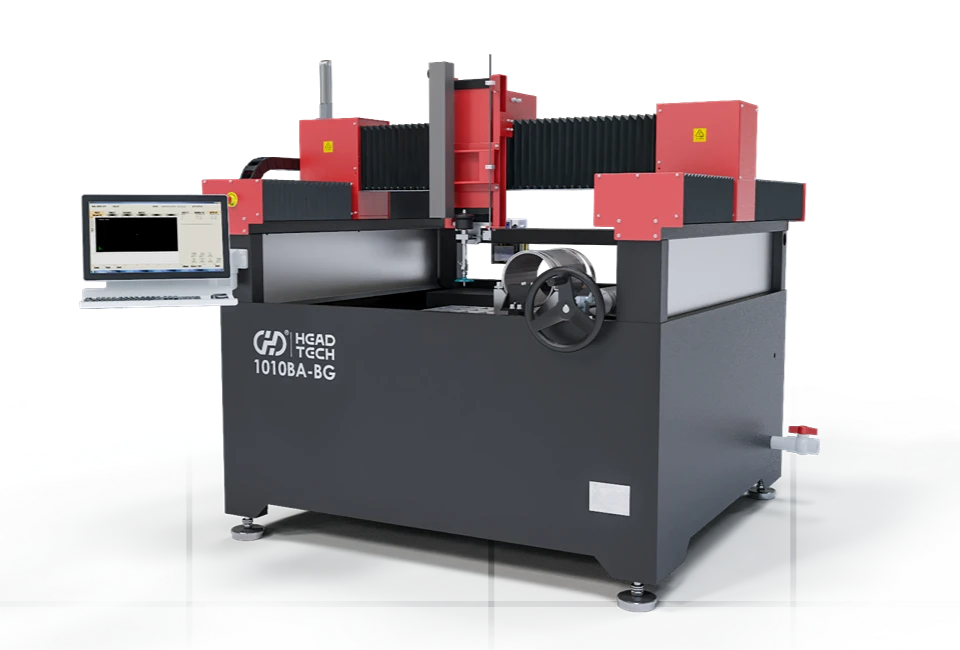
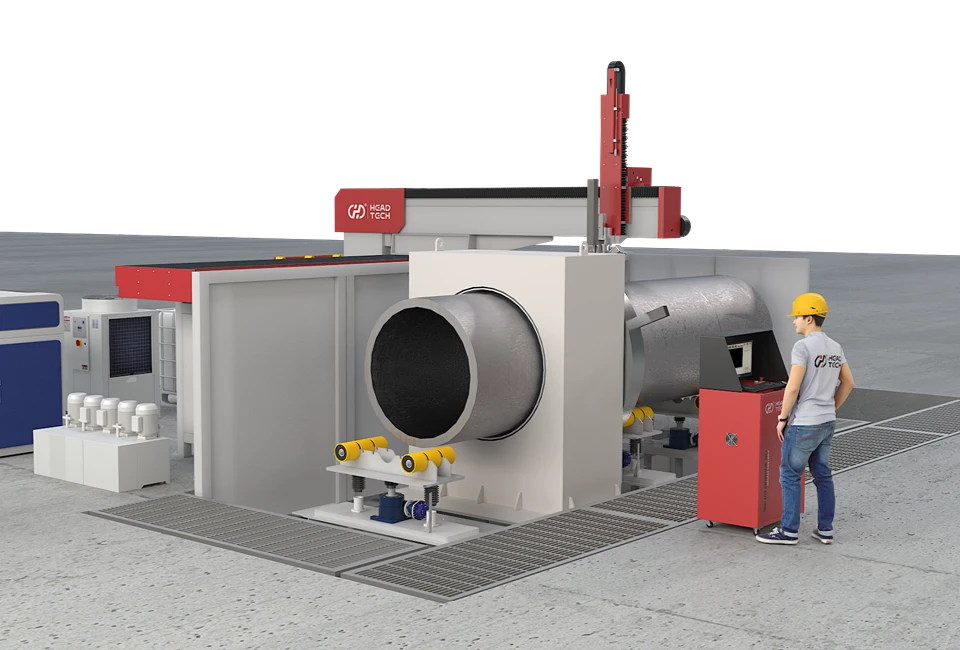
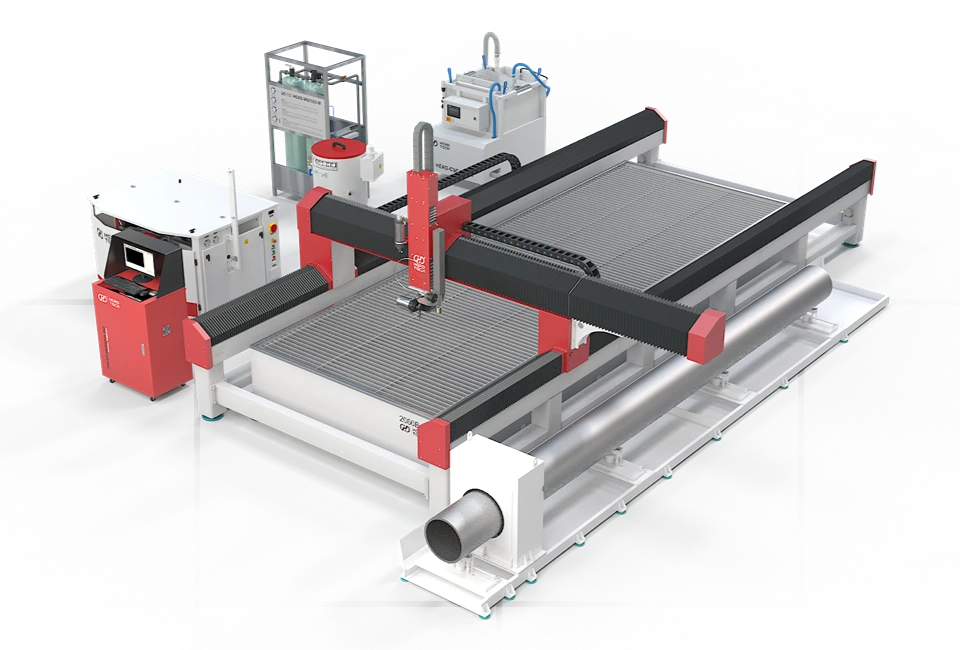
Waterjet pipe cutting uses a high-pressure water stream combined with abrasive to achieve cold cutting without creating a heat-affected zone. It helps prevent thermal deformation, melting, and heat damage. Suitable for metal, FRP/GRP, composite, and multilayer pipes, it supports thick-wall cutting, complex profiles, hole cutting, and beveling, offering excellent material versatility, cutting precision, and processing flexibility for demanding industrial pipe applications.

当管道已铺设、作业空间受限,或者工件过大无法运送到固定式切割机时,这些操作可能会比较困难。.
典型应用

评估适用于大型圆柱形结构的导引切割解决方案,此类结构难以移至常规切割工作台。.

在计划性维护或更换作业期间,按照经批准的隔离和作业程序,切除选定的管道段。.

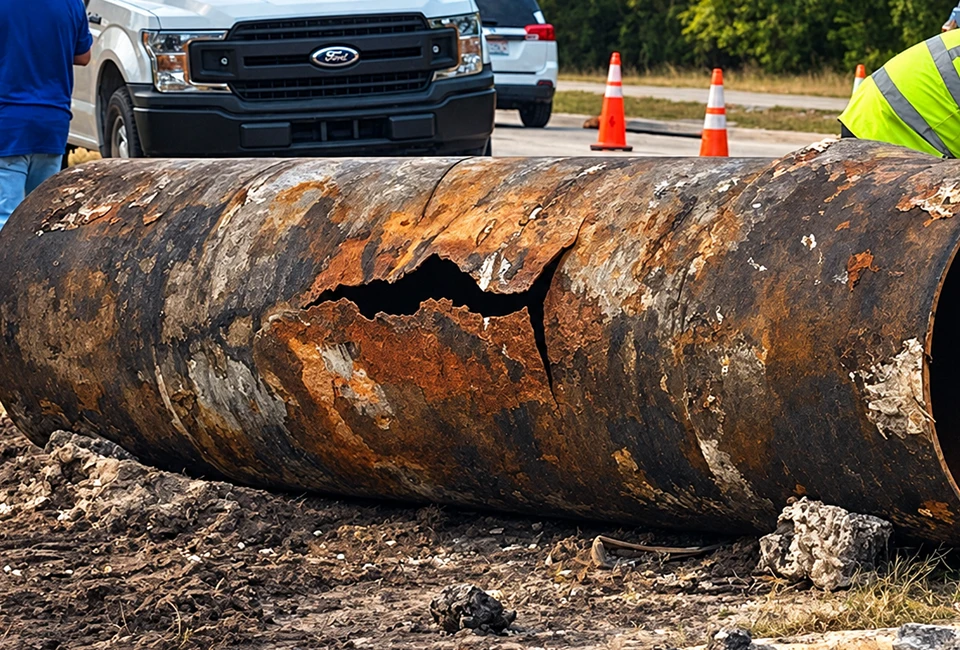
在考虑剩余管壁状况和可用连接表面的同时,评估适合的切割方案,以切除受损或腐蚀的管段。.

在工件必须保持在安装位置的情况下,支持指定的切削操作。.

专家推荐的解决方案

为什么在石化管道切割中应考虑采用水刀切割?

低热输入冷切削

水射流切割避免了传统热切割工艺中常见的热影响区。当需要将工件因受热而产生的变化降至最低时,可考虑采用该工艺。.

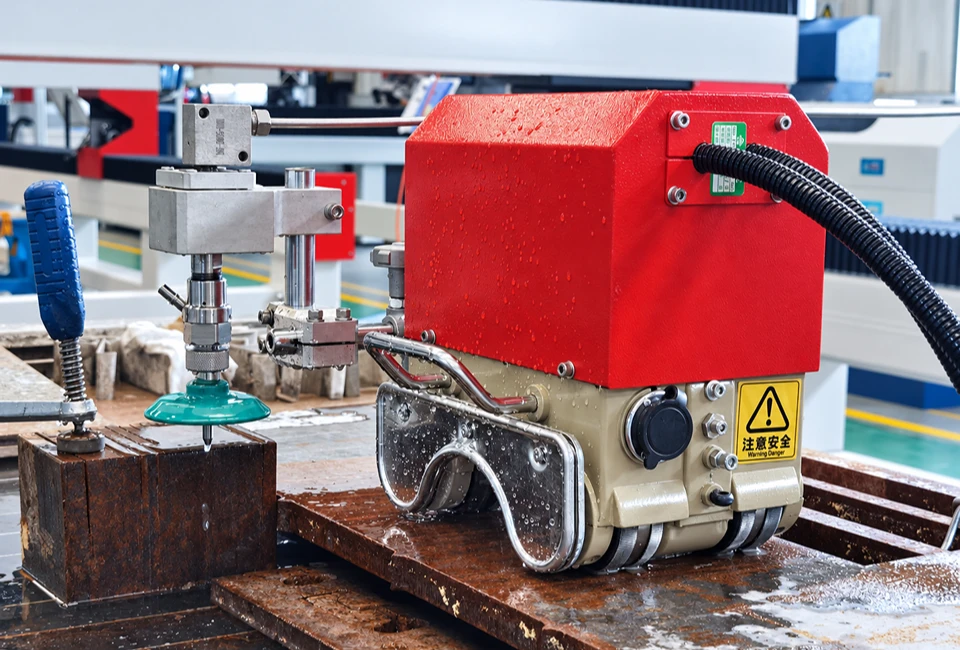
用于现场作业的便携式设备

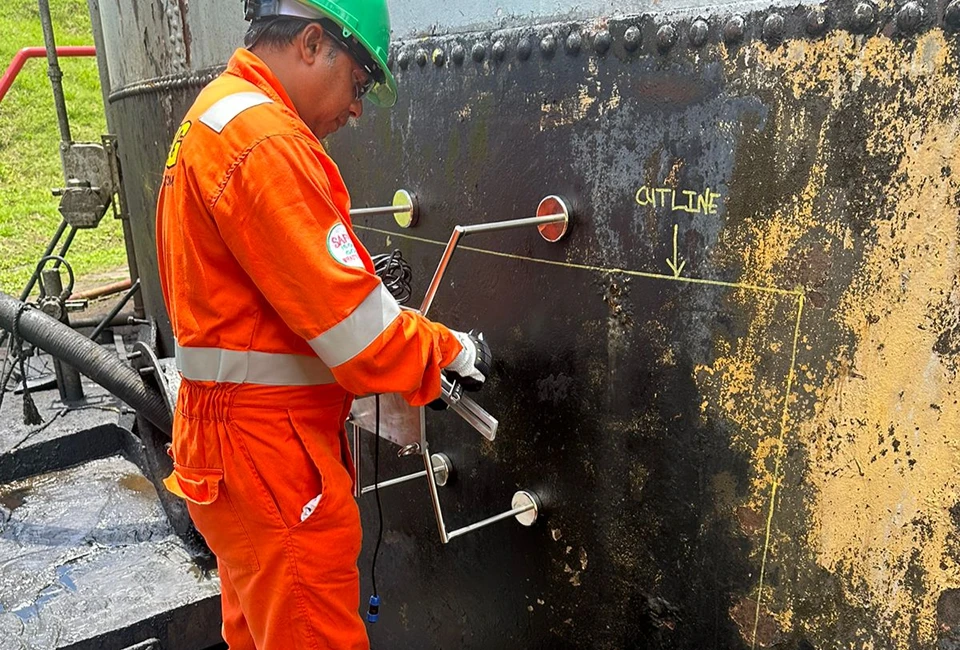
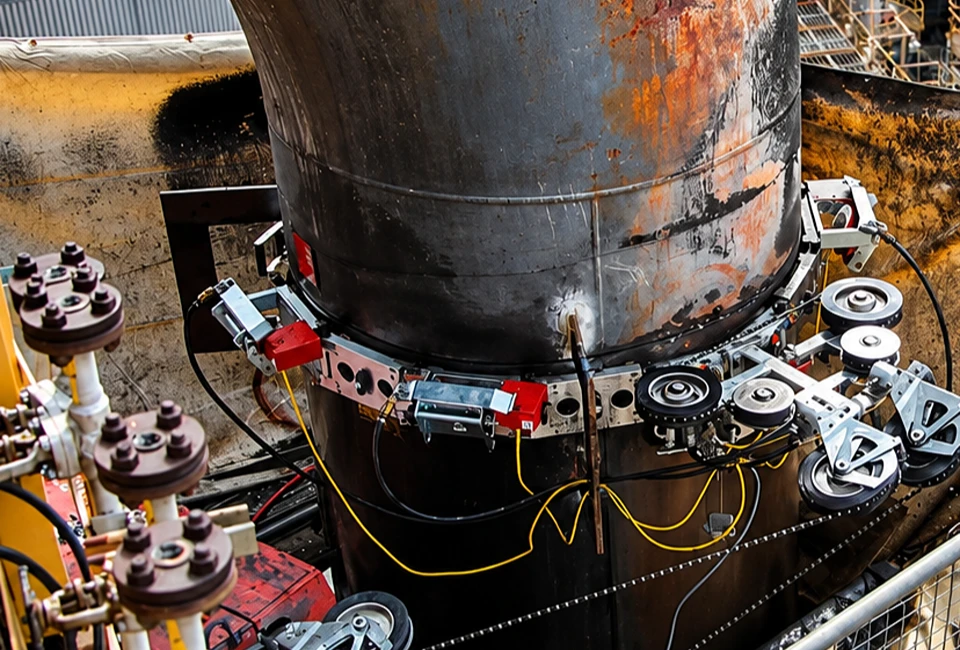
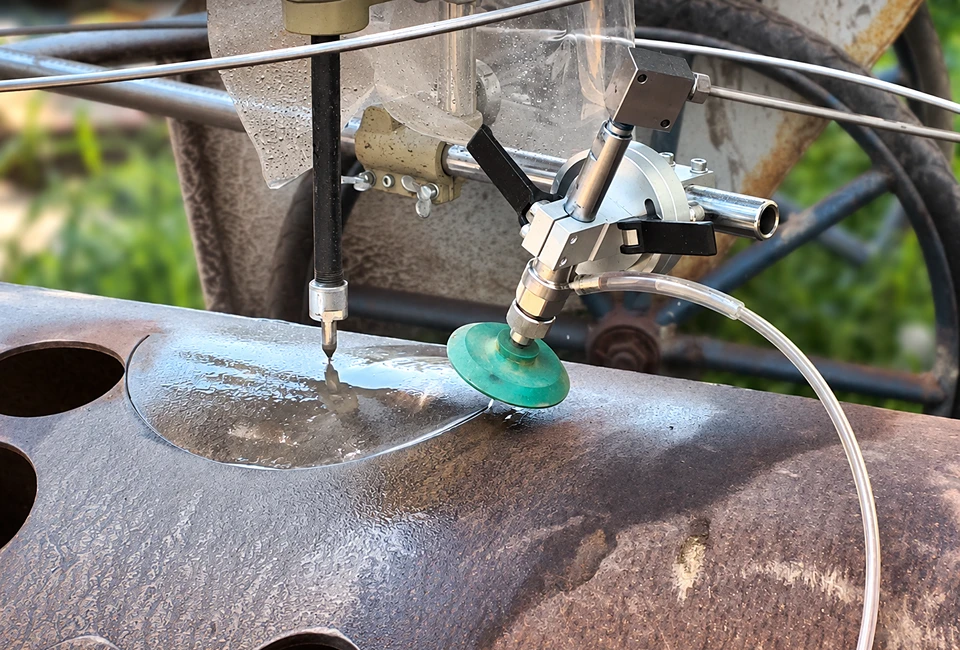
当无法将管材轻松移至固定式切割台时,可采用便携式水刀装置,将切割设备放置在合适的工件表面上。应选用何种夹具,取决于管材直径、表面状况、夹持要求以及可用的工作空间。.

灵活的切削几何形状

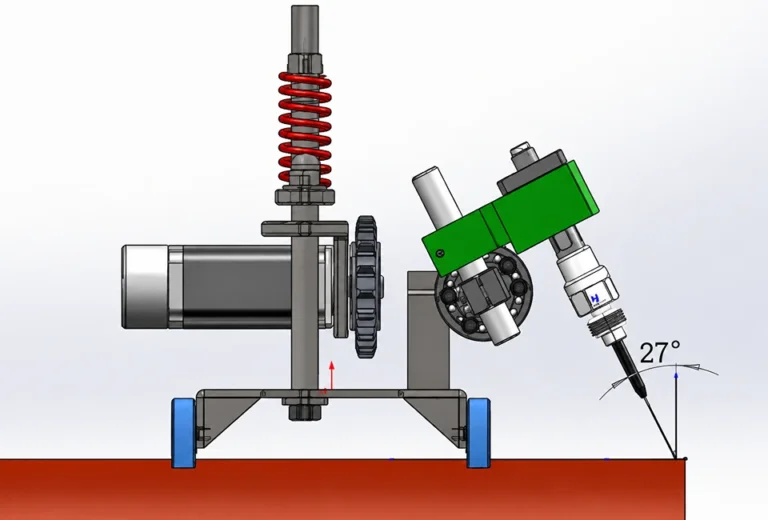
根据所选夹具和已验证的配置,DP 系列可支持周向切割、圆形开孔、导向型材切割以及使用指定夹具进行最大 45° 的斜切等应用。.

石化管道切割有何不同?

石化切割项目的定义不仅仅取决于管道直径。工件状况、安装环境、切割要求以及现场安全控制都会影响解决方案。.

限制进入区域和已铺设的管道

管道可能位于周边建筑物或已安装设备的附近。将大型工件运送到固定式机床处可能需要额外的搬运操作,或者根本不切实际。.

腐蚀与表面状况的变化

腐蚀会影响壁厚、表面状况以及安装点的适用性。对于磁性或链条导向式夹具,在选择配置方案之前,必须评估可用的接触面及夹具的稳定性。.

不同的管径和壁厚

石化设施中可能包含尺寸和材质各异的管道。适合某根管道的固定装置,未必适合另一根管道。.

危险区域及场地限制

石化厂区可能对危险区域分类、残留介质、内部压力、设备认证、废水处理以及作业许可有具体要求。.

热输入和边缘要求

当传统热切割不适用或需要额外考虑时,可将水射流切割作为一种低热输入的冷切割替代方案加以评估。.

为什么大口径管道需要定制化解决方案?

标准切割设备可能无法充分满足所有大口径管道的应用需求。其中的挑战往往不仅在于切割过程本身,还在于工件处理、夹具设计、运动协调以及工作环境等方面。.

提交您的石化管道切割需求

需要切割一段管道、更换腐蚀的管段,还是评估现场切割方案?请向HEAD WATERJET提供工件信息和现场要求。我们的团队将审核应用需求,并确定评估切割工艺和设备配置所需的其他信息。.

管道信息

材料和等级

外径

壁厚

管材长度及估算重量

当前地表状况

管道是固定安装的还是可拆卸的

切割要求

所需的切割位置和几何形状

周向切割、开槽、倒角或其他轮廓加工

要求的尺寸公差

预期边界条件

生产或维护要求

现场条件

可用的操作和安装空间

附着表面状况

适用的现场限制和危险区域要求

隔离与工作许可状态

雨水收集和残留物管理要求

辅助文件

管道图纸或CAD文件

工件照片

切割位置图

现有材料及检验记录

水刀、激光还是等离子:该选哪一种?

评估因素 水刀管材切割 激光管材切割 等离子管切割
管道直径和长度 HEAD DP 系列夹具涵盖不同的行程范围:磁性滑车 120–1,850 毫米;磁性轨道滑车 800–10,000 毫米;链条滑车 150–1,850 毫米。. 最适合能够与该机器的卡盘、装料系统和工作范围相匹配的管材。. 手持式和导引式工具适用于现场切割;机械化系统在配备专用支撑装置的情况下,可处理更大口径的管道。.
壁厚 标称范围:DP 系列磁力滑块、磁轨滑块和链条滑块为 5–80 毫米。实际性能需经验证。. 特别适用于需要精确、可重复切割的薄壁和中壁管材。. 适用于各种金属管壁厚,包括使用适当额定设备处理的较厚管段。.
切削速度 在薄金属上通常速度较慢,但在热输入较低或现场操作便利性较重要时,这种方法很有用。. 适用于重复性、高精度管材切割,尤其适用于自动化生产。. 适用于金属管道制造、截面去除和现场维护。.
热影响区与边缘质量 可避免传统的热影响区(HAZ)及热熔现象。切削锥度、条纹和表面粗糙度取决于切削参数。. 可能会产生热影响区、氧化或熔渣;通常可实现窄而精确的切割。. 可能会产生热影响区、熔渣,且切口较宽;可能需要对边缘进行打磨。.
切削几何形状 配合适配的夹具,可进行环形切割、开孔及特定轮廓加工。部分 DP 系列夹具支持最大 45° 的斜切。. 非常适合加工精密孔、槽、缺口以及复杂的编程管型轮廓。. 适用于配合相应的导轨或机械化系统进行截面切割、开孔、开槽以及管端倒角加工。.

用于现场作业的便携式设备

在以下情况下选择水刀加工
当管道难以搬运至固定式设备、需要低热输入,或者应用涉及不同材料和复合结构时,水射流切割是合适的选择。一款兼容的便携式系统或定制夹具可为现场及特殊切割任务提供灵活性。.
何时选择激光
当管材的直径、长度和壁厚均在机器的额定范围内时,激光切割是车间生产的理想选择。它适用于需要高生产率、可重复结果和精确编程轮廓的应用,尤其是在能够集成自动化上料、定位和下料功能的情况下。.
何时选择等离子屏
等离子切割适用于导电金属管道,特别是在现场切割、管道段切除、坡口加工和维修作业中。根据具体应用情况,可采用手持式、导引式、机械化或机器人系统,但前提是必须按照经批准的现场规程对热输入和热作风险进行管控。.
发送消息

欢迎随时打招呼或提出问题

请填写咨询表,我们将尽快与您联系。.